
 ENG

Zašto specifikacijski list ne govori cijelu priču
Dvije pužne preše za otpadnu vodu s istim nominalnim kapacitetom i istom navedenom suhoćom kolača mogu se ponašati vrlo različito nakon godinu dana rada. Jedan zadržava svoje performanse sa stabilnom strujom motora i umjerenom dozom polimera. Drugi pokazuje postupno povećanje vlage u kolaču, povremeno začepljenje i mjenjač koji radi vruće.
Ta razlika rijetko proizlazi iz koncepta dizajna. Oba stroja koriste isti fizički princip: rotirajući vijak gura mulj na površinu filtra, istiskujući vodu dok se krutine kreću prema kraju za pražnjenje. Razlika dolazi od proces proizvodnje — kako je osovina strojno obrađena, kako je filtar sastavljen, koliko su pažljivo dijelovi poravnati i koliko je pošteno stroj testiran prije nego što napusti tvornicu.
Praktični zaključak je izravan: performanse odvodnjavanja, operativni troškovi i životni vijek uvelike se odlučuju u fazi proizvodnje. Razumijevanje kako se proizvodi pužna preša za otpadne vode stoga nije tehnički luksuz. To je alat za nabavu koji postrojenju za pročišćavanje može uštedjeti godine trošenja polimera i zastoja koji se mogu izbjeći.
Glavne faze u proizvodnji vijčanih preša za otpadne vode
Proizvodnja vijčane preše slijedi šest glavnih koraka. Svaki ostavlja trag u konačnom stroju:
- Inženjering i projektiranje procesa
- Izbor i sljedivost materijala
- Obrada osovine vijka i filterskih elemenata
- Zavarivanje i konstrukcija okvira
- Montaža i poravnanje
- Tvorničko testiranje
Inženjering i dizajn procesa
Proizvodnja počinje proračunom geometrije vijka. Inženjer određuje promjer korijena, uspon i omjer kompresije na temelju ciljne vrste mulja, koncentracije punjenja i potrebnog protoka. Ovi brojevi definiraju profil tlaka duž zone odvodnjavanja, koji određuje koliko se vode može ukloniti prije nego što se mulj ispusti.
Faza projektiranja također popravlja strukturu filtera. Sito s klinastom žicom prikladno je za vlaknasti mulj iz proizvodnje papira ili prerade hrane. Filter s više diskova bolji je za zauljeni mulj i mulj niske koncentracije, jer nudi veće otvoreno područje za izlazak vode. Ako trebate osvježiti kako se ti dizajni ponašaju na terenu, naš raniji članak objašnjava kako funkcionira proces odvodnjavanja unutar pužne preše .
Odabir materijala i sljedivost
Prva fizička odluka je vrsta nehrđajućeg čelika. SUS304 je zadana vrijednost za komunalni mulj i mnoge industrijske tokove. SUS316 dodaje molibden za otpornost na kloride i specificiran je tamo gdje su prisutne korozivne kemikalije, kao što su kemijske otpadne vode ili obalna postrojenja.
Izbor materijala je lako potvrditi, ali ga je teško provjeriti. Ozbiljna tvornica posjeduje certifikate mlina koji potvrđuju pravi sastav legure i isporučuje ih sa strojem. Debljina ploče okvira i spremnika za mulj također je važna; tanki okvir se savija tijekom vremena, polako mijenjajući poravnanje rotirajućih dijelova. Za dublju usporedbu ocjena, naša tehnička bilješka o odabir nehrđajućeg čelika za pužne strojeve za odvodnjavanje mulja navodi što svjedodžba treba sadržavati i gdje je koja ocjena prikladna.
Obrada vijčane osovine i elemenata filtera
Osovina vijka se obrađuje na CNC tokarilici tako da vanjski promjer ostaje dosljedan cijelom dužinom. Odstupanje — odstupanje osovine od njezine stvarne osi rotacije — obično se kontrolira na 0,1 mm ili manje po metru duljine osovine. Osovina koja prelazi ovu vrijednost gura mulj na jednu stranu filtra, uzrokujući neravnomjerno trošenje sita i trajno smanjenje suhoće kolača.
Na prešama s više diskova svaki filterski disk mora biti ravan i jednolike debljine. Kada su diskovi naslagani i sabijeni, mala odstupanja pojedinačnih diskova dovode do nejednake širine utora. Konzistentnost širine utora jedna je od najjasnijih mjerljivih razlika između pažljive proizvodnje i brze proizvodnje, jer izravno kontrolira koliko će finih krutina biti zadržano.
Zavarivanje i konstrukcija okvira
Okvir, ulazna kutija za mulj i konus za pražnjenje zavareni su u šablone koje ograničavaju izobličenje. Zavareni šavovi koji dolaze u dodir s muljem su u ravnini s brušenjem, jer grubi rub zavara hvata vlaknasti materijal i postaje početna točka začepljenja.
Kvaliteta zavarivanja nehrđajućeg čelika ne ovisi samo o obliku zrna. Zona zavara mora biti zaštićena od kisika tijekom procesa, a gotovi zavar treba se dekapirati i pasivizirati kako bi se obnovila otpornost na koroziju. Ako se taj korak preskoči, linija zavara postaje prvo mjesto gdje počinje rupičasta korozija u mulju bogatom kloridima.
Montaža i poravnanje
Najosjetljiviji korak je postavljanje razmaka između letvice vijka i površine filtera. Na većini vijčanih preša ovaj razmak je između 0,5 i 1,5 mm i mora biti dosljedan po cijelom opsegu. Montažni tehničari to provjeravaju pomoću brojčanika, okretanjem osovine i mjerenjem u nekoliko kutnih položaja.
Motor, mjenjač i vijčano vratilo se zatim spajaju i poravnavaju prema specifikaciji proizvođača. Spojka koja se prisilno poravna tijekom sastavljanja pojavit će se nekoliko mjeseci kasnije kao buka i vibracije mjenjača. Ovo je također faza u kojoj dizajn pokazuje svoju lakoću servisiranja: dostupni ležajevi i točke ispiranja rezultat su odluka donesenih ranije, ali postaju vidljivi tek sada.
Tvorničko testiranje
Prije pakiranja vijčane preše, kompletan tvornički test trebao bi uključivati uhodavanje vodom, mjerenje struje motora i vibracija, provjeru smjera vrtnje i vizualnu provjeru curenja. Gdje je to moguće, stroj se testira s pravim ili sintetičkim muljem kako bi se potvrdilo ponašanje pražnjenja kolača.
Tvornica bilježi te osnovne vrijednosti. Isti se brojevi kasnije koriste na mjestu kupca kako bi se potvrdilo da su instalacija i pokretanje ispravno dovršeni. Traženje izvješća o ispitivanju vašeg određenog stroja, ne samo za obitelj modela, normalna je i profesionalna praksa.
Tolerancije koje vas prate u svakodnevnom radu
Neka odstupanja u proizvodnji su kozmetička. Na vijčanoj preši, nekoliko njih nije. Donja tablica prikazuje parametre s najvećim utjecajem na svakodnevni rad.
| Parametar proizvodnje | Tipična meta | Operativni učinak ako je loš |
|---|---|---|
| Razmak od vijka do filtra | 0,5 do 1,5 mm ovisno o modelu | Niža suhoća kolača, veća potrošnja polimera |
| Istjecanje vratila | Maks. 0,1 mm po metru duljine osovine | Neravnomjerno trošenje, vibracije, oštećenja ležajeva |
| Ravnost diska filtera | Unutar 0,2 mm preko područja filtra | Varijacija širine proreza, curenje krutih tvari, začepljenje |
| Završni zavar u stazi mulja | Ispiranje s tlom | Nakupljanje vlakana, začepljenja, prestaje dodatno čišćenje |
| Usklađenost mjenjača i motora | Unutar specifikacije proizvođača | Buka, vibracije, pregrijavanje mjenjača |
| Vrsta nehrđajućeg čelika | SUS304 ili SUS316 s certifikatom mlina | Korozija, napukli zavari, prerana zamjena |
Kako kvaliteta proizvodnje utječe na operativne troškove
Potrošnja polimera
Neravnomjeran razmak između vijka i filtra prisiljava operatera da poveća dozu polimera kako bi flokule ostale netaknute. Polimer je inače najveći kemijski trošak kod odvodnjavanja mulja. Dobro proizvedena preša daje pahuljicama dosljedan profil smicanja, tako da operateri rutinski postižu istu suhoću kolača s nižom dozom.
Potrošnja energije
Vijčane preše već troše daleko manje energije od centrifuga ili preša s trakom, jer pogon radi malom brzinom i mehanički se rad koristi za prijenos, a ne centrifugalno ubrzanje. Ta se prednost smanjuje kada je kvaliteta proizvodnje loša. Neusmjereno vratilo i loše postavljeni ležajevi pretvaraju električnu energiju u trenje i toplinu, povećavajući struju motora i skraćujući vijek trajanja komponenti. Za industrijske tokove mješovitog sastava, Model industrijske vijčane preše QXDL132 je primjer dizajna niske brzine s kontaktnim dijelovima otpornim na koroziju izgrađenim za abrazivni mulj.
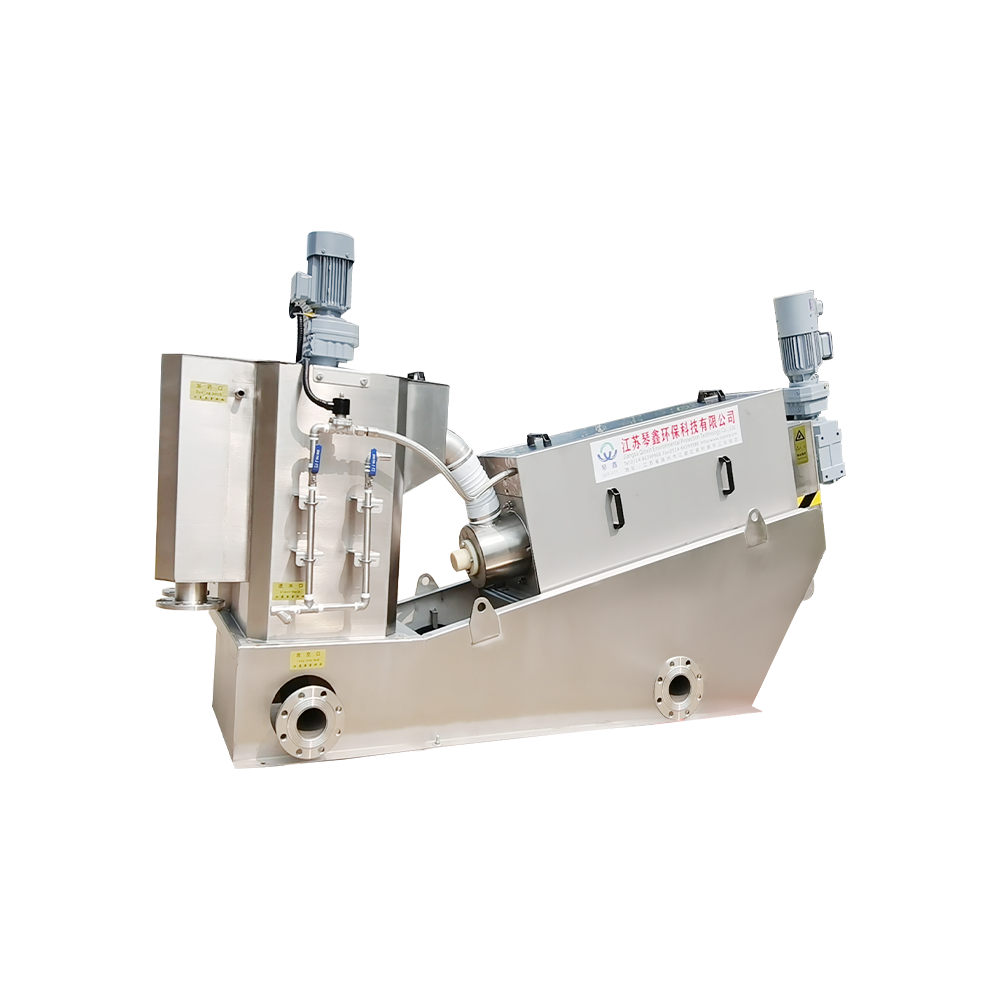 Prilagođena prehrambena preša za uštedu energije Stroj za odvodnjavanje Spiralni vijak Rosa mulja Yangzhou Qinxin Environmental Protection Technology Co., Ltd. je kineski stroj za odvodnjavanje Spiral Sc... Pogledajte proizvod →
Održavanje i začepljivanje
Dvije najčešće pritužbe na održavanje vijčanih preša su začepljenje sita i kvar ležaja. Začepljenje se često povezuje s nedosljednom širinom proreza ili grubim zavarom unutar staze mulja. Kvar ležaja često dolazi do poravnanja vratila u fazi sastavljanja. Oba su proizvodni problemi mnogo prije nego što postanu operativni problemi. Ako već upravljate prešom, naš smjernice za održavanje i životni vijek za vijčane preše od nehrđajućeg čelika navodi točke pregleda i intervale zamjene koji vam pomažu da rano uočite ove probleme.
Provjera kvalitete proizvodnje prije naručivanja
Kada revidirate dobavljača vijčane preše, tretirajte tvornicu kao dio specifikacije. Ovih pet provjera pokriva područja s najvećim rizikom:
- Certifikati mlina za kvalitetu nehrđajućeg čelika koji se koristi na mokrim dijelovima.
- Izvješće o tvorničkom ispitivanju ili video zapis za određeni stroj koji kupujete.
- Praksa zavarivanja — certificirani zavarivači i dekapiranje/pasiviranje kao standardni korak.
- Dostupnost rezervnih dijelova najmanje pet godina: vratila, diskovi, sita, ležajevi i brtve.
- Referentna postrojenja u vašoj industriji ili s usporedivom vrstom mulja.
Proizvođač s vlastitom proizvodnom linijom i poviješću u projektima komunalnih i industrijskih otpadnih voda vjerojatnije će odgovoriti na ova pitanja dokumentacijom, a ne obećanjima. The QXDL303 ekološki prihvatljiv stroj za automatsko odvodnjavanje , na primjer, dolazi iz obitelji proizvoda rafiniranih u više industrija; njegov dizajn s više diskova odražava proizvodno iskustvo s zauljenim muljem i talogom od finih čestica. Slično tome, QXDL354 model vijčane preše za kemijske otpadne vode pokazuje kako korozivni mediji mijenjaju specifikacije filtarskog materijala i detalje brtvljenja.
 Automatska vijčana preša za odvodnjavanje mulja za otpadne vode stoke Visokoučinkovita pužna preša za pročišćavanje otpadnih voda stoke. Automatizirajte odvajanje krutine i tekućine, smanjite volumen mulja i smanjite odlaganje... Pogledajte proizvod →
 Prilagođena obrada otpadnih voda Ekološki prihvatljiv spiralni vijčani stroj za odvodnjavanje mulja Yangzhou Qinxin Environmental Protection Technology Co., Ltd. je Kina prilagođena obrada otpadnih voda ekološki prihvatljiv spiralni vijčani mulj Dewa... Pogledajte proizvod →
Još jedna posljednja praktična točka: uskladite stroj s muljem. Horizontalna vijčana preša za prehrambenu industriju slijedi drugačije higijenske standarde od modela industrijske otpadne vode, a mehanički detalji se razlikuju u skladu s tim. Ispravno podudaranje smanjuje kapitalne i operativne troškove. Pogrešno podudaranje malu početnu uštedu pretvara u godine povećane upotrebe polimera i ponovljenih posjeta servisu.
Zaključak
Proces proizvodnje vijčane preše za otpadne vode određuje tri brojke koje su najvažnije za postrojenje za pročišćavanje: suhoća kolača, potrošnja polimera i neplanirani zastoji . Certifikacija materijala, tolerancije strojne obrade, poravnanje sklopa i tvorničko testiranje nisu apstraktni žargon kvalitete. Oni su praktična razlika između preše koja radi godinama i one koja zahtijeva stalnu pozornost.
Kada ocjenjujete dobavljače, zatražite da vidite kako je osovina strojno obrađena, kako je filtar sastavljen i što izvješće o ispitivanju zapravo sadrži. Odgovori će vam reći više o stroju od bilo koje tablice nazivnih kapaciteta.


 TOP